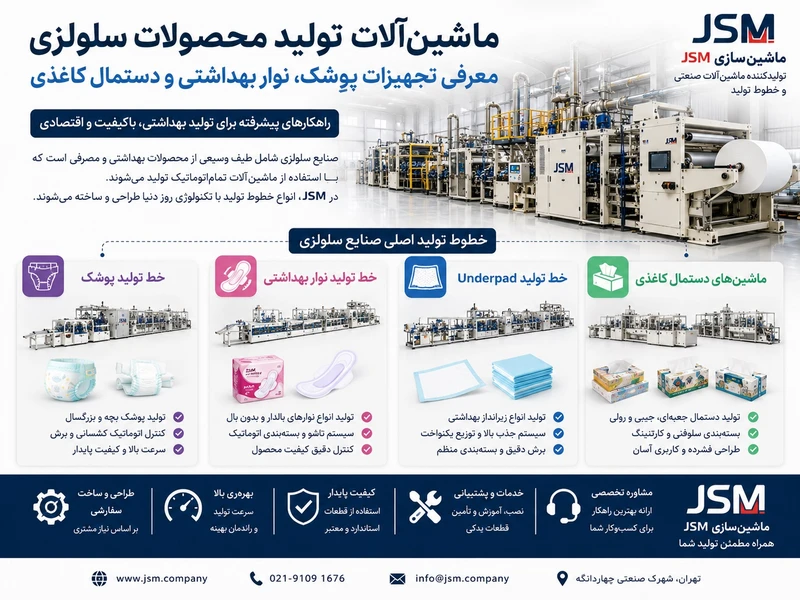
خط تولید دستمال توالت چگونه کار میکند؟ معرفی مراحل برش و تبدیل رول
نویسنده: مدیر
اطلاعاتی و تجاری؛ مخاطب میخواهد مراحل تولید دستمال توالت، تجهیزات موردنیاز و تفاوت دستگاههای برش تکلاین و دولاین را بشناسد تا برای راهاندازی یا توسعه خط تولید تصمیم دقیقتری بگیرد.
خط تولید دستمال توالت چگونه کار میکند؟ معرفی مراحل برش و تبدیل رول
دستمال توالت یکی از محصولات پرمصرف صنایع سلولزی است که در خانهها، مراکز اداری، هتلها، مراکز درمانی و مجموعههای خدماتی مورد استفاده قرار میگیرد. تقاضای مستمر برای این محصول باعث شده است که تولیدکنندگان به دنبال استفاده از ماشینآلاتی باشند که بتوانند رولهای دستمال را با کیفیت یکنواخت، ابعاد مشخص و سرعت مناسب تولید کنند.
خط تولید دستمال توالت مجموعهای از تجهیزات است که بسته به نوع محصول و سطح اتوماسیون، میتواند عملیات تبدیل کاغذ مادر به رولهای قابلمصرف، برش، شمارش یا دستهبندی و بستهبندی را انجام دهد. در این فرایند، انتخاب صحیح دستگاه برش اهمیت زیادی دارد؛ زیرا کیفیت برش و یکنواختی محصول نهایی بر ظاهر بستهبندی و رضایت مصرفکننده تأثیر میگذارد.
باید توجه داشت که تولید دستمال توالت از خمیر کاغذ با فرایند تبدیل رول مادر به محصول نهایی متفاوت است. بسیاری از واحدهای تولیدی، رول مادر آماده را خریداری میکنند و با استفاده از ماشینآلات تبدیل، برش و بستهبندی، محصول نهایی را تولید میکنند. این مقاله بر مراحل تبدیل رول مادر و تجهیزات مرتبط با آن، بهویژه ماشین برش لاکسی دستمال توالت تکلاین و دولاین، تمرکز دارد.
خط تولید دستمال توالت چیست؟
خط تولید دستمال توالت به مجموعه تجهیزات مورد استفاده برای تبدیل مواد اولیه سلولزی به رولهای آماده مصرف گفته میشود. ساختار خط به نوع محصول، ابعاد رول، کیفیت کاغذ، ظرفیت تولید و میزان اتوماسیون موردنیاز بستگی دارد.
در یک واحد تبدیل رول، مواد اولیه معمولاً به شکل رول مادر وارد فرایند میشوند. سپس با توجه به طراحی خط، عملیات آمادهسازی، برش و بستهبندی انجام میگیرد. در برخی خطوط، تجهیزات دیگری مانند سیستمهای رولپیچی، پرفراژ یا برش طولی نیز وجود دارند؛ اما نیاز به این دستگاهها به نوع رول مادر و مشخصات محصول نهایی وابسته است.
برای مثال، خطی که رول مادر آماده و از قبل تبدیلشده را به رولهای کوچکتر تقسیم میکند، با خطی که عملیات بازپیچی، ایجاد پرفراژ و آمادهسازی رول را نیز انجام میدهد، از نظر تجهیزات و مراحل کاری یکسان نیست.
به همین دلیل، پیش از خرید ماشینآلات باید مشخص شود که هدف، تبدیل رول مادر آماده به رولهای مصرفی است یا اجرای مراحل بیشتری از فرایند تولید دستمال کاغذی.
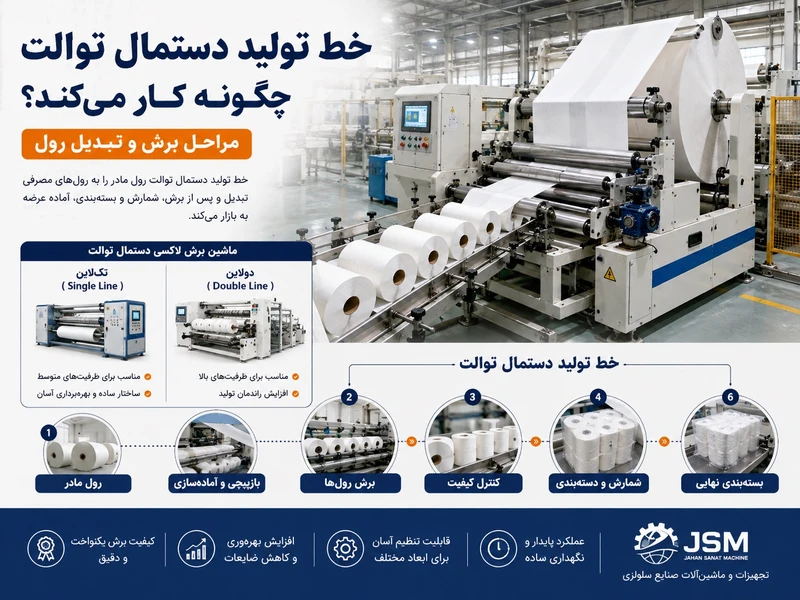
مراحل خط تولید دستمال توالت
مراحل تولید بسته به طراحی تجهیزات و نوع محصول ممکن است متفاوت باشد؛ بااینحال، در یک خط تبدیل رول متداول، مراحل اصلی به شرح زیر است.
۱. تأمین و آمادهسازی رول مادر
رول مادر، ماده اولیه اصلی در بسیاری از واحدهای تبدیل دستمال توالت است. این رول باید از نظر عرض، قطر، کیفیت کاغذ و ویژگیهای فیزیکی با دستگاههای خط سازگار باشد.
کیفیت رول مادر بر عملکرد تجهیزات و محصول نهایی اثر میگذارد. عواملی مانند یکنواختی کاغذ، مقاومت آن، میزان گردوغبار و شرایط نگهداری میتوانند در فرایند تولید اهمیت داشته باشند.
پیش از شروع کار، مشخصات رول مادر باید با محدودیتهای فنی دستگاههای موجود مطابقت داده شود. برای مثال، اگر قطر یا عرض رول خارج از محدوده قابلپذیرش دستگاه باشد، امکان استفاده صحیح از آن وجود نخواهد داشت.
۲. آمادهسازی و تبدیل رول
در خطوطی که عملیات تبدیل کاملتری انجام میدهند، رول مادر وارد تجهیزات بازپیچی یا تبدیل میشود. با توجه به نوع محصول، ممکن است مراحل شکلدهی رول، ایجاد پرفراژ و آمادهسازی برای برش در این بخش انجام شوند.
در مقابل، اگر ماده اولیه بهصورت رولهای آماده برای برش تأمین شود، ممکن است بخشی از این عملیات پیشتر انجام شده باشد و خط موردنظر مستقیماً روی برش تمرکز کند.
بنابراین، هنگام طراحی خط باید مرز فرایند تولید مشخص باشد تا تجهیزات غیرضروری خریداری نشوند یا مرحلهای از تولید بدون دستگاه مناسب باقی نماند.
۳. برش رولها با دستگاه لاکسی
یکی از مراحل مهم در تولید دستمال توالت، برش رولها به طول موردنیاز است. دستگاه برش لاکسی دستمال توالت برای برش رولهای آماده و تبدیل آنها به محصولات با طول مشخص به کار میرود.
در این مرحله، رول در موقعیت مناسب قرار میگیرد و سیستم برش عملیات قطع را انجام میدهد. بسته به طراحی دستگاه، سیستم کنترل، نحوه تغذیه و سازوکار برش میتواند متفاوت باشد.
کیفیت برش به عواملی مانند وضعیت تیغه، تنظیمات دستگاه، جنس و ساختار کاغذ، پایداری رول و نحوه نگهداری تجهیزات وابسته است. برش نامنظم ممکن است باعث ایجاد لبههای ناصاف، تفاوت در طول محصول یا افزایش ضایعات شود.
ماشین برش لاکسی میتواند بهصورت تکلاین یا دولاین عرضه شود. انتخاب بین این دو مدل باید با توجه به ظرفیت موردنیاز، فضای نصب و شرایط واقعی تولید انجام شود.
۴. کنترل کیفیت محصول
پس از برش، محصولات باید از نظر یکنواختی ابعاد، کیفیت لبهها، سلامت ساختار رول و ظاهر کلی بررسی شوند.
کنترل کیفیت میتواند به شناسایی مشکلاتی مانند برش ناقص، تغییرات ابعادی، لهشدگی رول یا آسیب ناشی از جابهجایی کمک کند. همچنین بررسی منظم عملکرد دستگاه و وضعیت تیغهها در کاهش ضایعات اهمیت دارد.
روش کنترل کیفیت باید متناسب با مشخصات محصول و الزامات تولیدکننده تعیین شود.
۵. شمارش، دستهبندی و بستهبندی
پس از تأیید کیفیت، رولها بر اساس تعداد موردنظر دستهبندی و برای بستهبندی آماده میشوند. روش بستهبندی میتواند دستی، نیمهاتوماتیک یا اتوماتیک باشد.
انتخاب دستگاه بستهبندی به عواملی مانند تعداد رول در هر بسته، جنس فیلم بستهبندی، ابعاد محصول و سرعت تولید بستگی دارد.
اگر ظرفیت دستگاه برش بهمراتب بیشتر از ظرفیت بستهبندی باشد، ممکن است محصولات در خروجی انباشته شوند و جریان تولید با اختلال مواجه شود. به همین دلیل، ظرفیت تجهیزات انتهای خط نیز باید هنگام طراحی مجموعه در نظر گرفته شود.
دستگاه برش لاکسی دستمال توالت چیست؟
دستگاه برش لاکسی یکی از ماشینآلات مورد استفاده در خطوط تبدیل محصولات سلولزی است که برای برش رولها به اندازههای مشخص به کار میرود. این دستگاه در خط تولید دستمال توالت نقش مهمی در آمادهسازی محصول برای مراحل بعدی دارد.
اصطلاح «لاکسی» در نام محصول یا دستگاه ممکن است به نامگذاری تجاری یا شیوه معرفی یک مدل خاص مربوط باشد؛ بنابراین، برای بررسی دقیق ویژگیهای فنی باید مشخصات همان مدل و سازنده در نظر گرفته شود.
از مهمترین مواردی که در ارزیابی دستگاه برش باید بررسی شوند، میتوان به موارد زیر اشاره کرد:
- نوع و ابعاد رول قابلپذیرش
- طول برش موردنیاز
- تعداد خطوط برش یا مسیرهای کاری
- روش تغذیه و خروج محصول
- نوع سیستم کنترل و تنظیمات
- نحوه تعویض و نگهداری تیغه
- هماهنگی با تجهیزات بالادست و پاییندست
- الزامات ایمنی و فضای نصب
وجود هر یک از این قابلیتها باید از مشخصات فنی دستگاه موردنظر تأیید شود و نمیتوان همه ویژگیها را به تمام مدلهای برش نسبت داد.
تفاوت دستگاه برش دستمال توالت تکلاین و دولاین
یکی از تصمیمهای مهم هنگام انتخاب ماشین برش، تعیین تعداد خطوط کاری موردنیاز است. مدلهای تکلاین و دولاین از نظر آرایش فرایند و نحوه استفاده از ظرفیت دستگاه با یکدیگر تفاوت دارند.
دستگاه برش دستمال توالت تکلاین
در مدل تکلاین، فرایند برش در یک خط کاری انجام میشود. این ساختار میتواند برای واحدهایی مناسب باشد که ظرفیت موردنیاز آنها با عملکرد یک خط تأمین میشود یا فضای نصب محدودی دارند.
مزایای احتمالی این انتخاب عبارتاند از:
- ساختار کاری سادهتر در مقایسه با برخی آرایشهای چندخطی
- امکان تناسب بهتر با ظرفیت تولید محدودتر
- نیاز کمتر به هماهنگسازی چند مسیر کاری
- امکان استفاده در خطوطی با فضای نصب محدود، بسته به ابعاد مدل
بااینحال، ظرفیت واقعی دستگاه تکلاین باید بر اساس اطلاعات فنی سازنده و شرایط تولید مشخص شود. تکلاین بودن بهتنهایی عدد مشخصی برای سرعت یا تولید روزانه تعیین نمیکند.
دستگاه برش دستمال توالت دولاین
مدل دولاین برای کار با دو خط کاری طراحی شده است. چنین آرایشی میتواند در شرایط مناسب به افزایش ظرفیت برش کمک کند، اما میزان افزایش تولید به طراحی دستگاه، سرعت کاری، نوع محصول و هماهنگی سایر تجهیزات وابسته است.
در زمان بررسی دستگاه دولاین باید به موارد زیر توجه کرد:
- نحوه تغذیه رولها و تخلیه محصولات
- ظرفیت واقعی هر خط و ظرفیت کل دستگاه
- فضای موردنیاز برای نصب و سرویس
- سهولت تنظیم و تعویض قطعات مصرفی
- هماهنگی با دستگاههای بستهبندی
- الزامات ایمنی برای اپراتور و فرایند نگهداری
نباید فرض کرد که هر دستگاه دولاین الزاماً دو برابر مدل تکلاین تولید میکند. ظرفیت نهایی باید با استفاده از مشخصات فنی و در صورت امکان، آزمون عملی دستگاه بررسی شود.
جدول مقایسه دستگاه برش تکلاین و دولاین
| معیار مقایسه | مدل تکلاین | مدل دولاین |
|---|---|---|
| آرایش کاری | یک خط کاری | دو خط کاری |
| کاربرد کلی | متناسب با نیاز یک خط برش | مناسب برای بررسی ظرفیت بیشتر در آرایش دوخطی |
| فضای نصب | وابسته به ابعاد مدل | ممکن است به فضای بیشتری نیاز داشته باشد |
| هماهنگی تجهیزات | هماهنگی با یک مسیر کاری | نیازمند بررسی هماهنگی هر دو مسیر |
| ظرفیت تولید | وابسته به سرعت و مشخصات دستگاه | وابسته به طراحی دوخطی و شرایط بهرهبرداری |
| معیار انتخاب | نیاز تولید، فضا و بودجه | ظرفیت هدف، فضا و توازن کل خط |
نتیجه: انتخاب میان دستگاه برش تکلاین و دولاین باید بر اساس ظرفیت واقعی موردنیاز و شرایط کارخانه انجام شود؛ نه صرفاً بر اساس تعداد خطوط دستگاه.
اجزای مهم دستگاه برش دستمال توالت
اجزای دقیق دستگاه بر اساس مدل و طراحی سازنده متفاوت است؛ اما هنگام بررسی فنی ماشین برش، بخشهای زیر اهمیت دارند.
سیستم نگهداری و تغذیه رول
این بخش رول را در موقعیت مناسب قرار میدهد و آن را برای انجام عملیات برش آماده میکند. سازگاری سیستم تغذیه با ابعاد و وزن رول باید بررسی شود.
بخش برش و تیغه
تیغه و سازوکار برش از اجزای کلیدی دستگاه هستند. کیفیت این بخش بر تمیزی لبههای برشخورده و میزان ضایعات تأثیر میگذارد. امکان تنظیم، سرویس و تعویض ایمن تیغه نیز باید مورد توجه قرار گیرد.
سیستم کنترل
سیستم کنترل وظیفه مدیریت عملکرد دستگاه و تنظیم پارامترهای قابلکنترل را بر عهده دارد. نوع کنترلر، سطح اتوماسیون و قابلیتهای تنظیم باید در مشخصات فنی مدل موردنظر بررسی شوند.
مسیر خروج محصول
محصولات برشخورده از طریق مسیر خروجی به مرحله بعدی منتقل میشوند. طراحی مناسب این بخش به کاهش تجمع محصول و سهولت انتقال به دستگاه بستهبندی کمک میکند.
تجهیزات ایمنی
وجود محافظها، دسترسی ایمن برای سرویس و سازوکارهای توقف اضطراری از موارد مهم در ارزیابی دستگاههای برش صنعتی است. جزئیات این تجهیزات باید از سازنده استعلام شود.
چه عواملی بر کیفیت برش دستمال توالت تأثیر میگذارند؟
کیفیت محصول نهایی تنها به نوع دستگاه وابسته نیست. شرایط مواد اولیه، تنظیمات و نگهداری ماشینآلات نیز نقش مهمی دارند.
کیفیت رول مادر: تغییرات ساختار کاغذ یا شرایط نامناسب رول میتواند بر پایداری فرایند برش اثر بگذارد.
وضعیت تیغه: تیغه نامناسب یا فرسوده ممکن است باعث برش ناقص، لبههای نامنظم و افزایش ضایعات شود.
تنظیمات دستگاه: تنظیم نامناسب پارامترهای برش و تغذیه میتواند به تفاوت در طول محصولات یا کاهش کیفیت خروجی منجر شود.
نگهداری دورهای: بازرسی منظم، تمیزکاری و سرویس مطابق دستورالعمل سازنده به حفظ عملکرد دستگاه کمک میکند.
هماهنگی خط: سرعت و نحوه انتقال محصولات باید با ظرفیت دستگاههای بعدی سازگار باشد تا از انباشت یا اختلال در جریان تولید جلوگیری شود.
ظرفیت تولید خط دستمال توالت چگونه تعیین میشود؟
ظرفیت تولید یکی از مهمترین معیارهای انتخاب ماشینآلات است؛ اما برای تعیین آن باید عملکرد کل خط بررسی شود.
عوامل اصلی عبارتاند از:
- سرعت عملیاتی دستگاه برش
- تعداد خطوط کاری
- ابعاد و نوع محصول
- زمان موردنیاز برای تنظیم یا تعویض رول
- توقفهای ناشی از سرویس و نگهداری
- میزان ضایعات تولید
- ظرفیت دستگاه بستهبندی
- تعداد شیفت کاری و ساعات کار روزانه
برای برآورد اولیه تولید روزانه، میتوان از رابطه زیر استفاده کرد:
تولید روزانه = تولید واقعی در ساعت × ساعات کار مفید روزانه
در این محاسبه، منظور از تولید واقعی در ساعت، تعداد محصول سالمی است که در شرایط واقعی تولید میشود؛ نه صرفاً حداکثر سرعت اسمی درجشده در کاتالوگ.
برای مثال، اگر ظرفیت واقعی یک خط بر اساس آزمون عملی مشخص شده باشد، میتوان آن را در ساعات کار مفید ضرب کرد تا برآورد اولیه تولید روزانه به دست آید. بدون اطلاعات تأییدشده درباره سرعت دستگاه، نوع محصول و شرایط کار، اعلام یک عدد ثابت برای ظرفیت روزانه دقیق نیست.
همچنین ظرفیت برش بهتنهایی کافی نیست. اگر دستگاه بستهبندی نتواند خروجی برش را دریافت کند، تولید کل کارخانه به ظرفیت بخش کندتر محدود خواهد شد.
نکات مهم در خرید خط تولید دستمال توالت
انتخاب تجهیزات باید با بررسی نیاز واقعی بازار و شرایط تولید انجام شود. پیش از خرید، موارد زیر را در نظر بگیرید.
۱. مشخصکردن محصول نهایی
ابتدا تعیین کنید که محصول موردنظر از چه نوع کاغذ، با چه ابعاد و چه ساختاری تولید خواهد شد. این اطلاعات مبنای انتخاب رول مادر و ماشینآلات تبدیل و برش هستند.
۲. تعیین محدوده فرایند تولید
مشخص کنید که قصد دارید رول مادر آماده را فقط برش دهید یا به تجهیزات بازپیچی، پرفراژ و مراحل دیگری نیز نیاز دارید. این تصمیم بر تعداد دستگاهها، فضای کارخانه و هزینه سرمایهگذاری اثر میگذارد.
۳. انتخاب میان تکلاین و دولاین
ظرفیت هدف، فضای نصب، بودجه و شرایط بهرهبرداری را با یکدیگر مقایسه کنید. مدل مناسب، دستگاهی است که نیاز تولید را با عملکرد قابلاتکا و هزینه عملیاتی منطقی تأمین کند.
۴. بررسی مشخصات فنی واقعی
پیش از سفارش، اطلاعات مربوط به ابعاد رول قابلپذیرش، طول برش، سرعت، سیستم کنترل، برق مصرفی و نیازهای سرویس را از سازنده دریافت کنید. اگر اطلاعاتی در دسترس نیست، باید پیش از خرید تأیید شود.
۵. بررسی هماهنگی با بستهبندی
اگر بستهبندی در همان کارخانه انجام میشود، ظرفیت و نحوه اتصال دستگاه برش به دستگاه بستهبندی را بررسی کنید. توازن میان تجهیزات به جلوگیری از ایجاد گلوگاه تولید کمک میکند.
۶. ارزیابی خدمات پس از فروش
تأمین قطعات مصرفی، آموزش اپراتور، نصب، راهاندازی و دسترسی به خدمات فنی از عوامل مهم در انتخاب ماشینآلات صنعتی هستند.
۷. محاسبه هزینه کل مالکیت
هزینه خرید اولیه تنها بخش هزینه سرمایهگذاری است. هزینه نگهداری، قطعات مصرفی، نیروی انسانی، توقف تولید و میزان ضایعات نیز باید در ارزیابی اقتصادی لحاظ شوند.
خط تبدیل رول دستمال توالت با خط تولید کاغذ چه تفاوتی دارد؟
این دو فرایند از نظر تجهیزات، سرمایهگذاری و مراحل کاری متفاوت هستند.
در کارخانه تولید کاغذ، فرایند میتواند از آمادهسازی خمیر کاغذ آغاز شود و مراحل شکلدهی ورق، آبگیری، خشککردن و تولید رول مادر را شامل شود. این نوع کارخانه به تجهیزات تخصصی کاغذسازی نیاز دارد.
در خط تبدیل رول دستمال توالت، رول مادر آماده وارد فرایند میشود و ماشینآلات پاییندست، عملیات موردنیاز برای تبدیل آن به محصول نهایی را انجام میدهند. بسته به طراحی خط، این عملیات میتواند شامل بازپیچی، پرفراژ، برش و بستهبندی باشد.
بنابراین، هنگام برنامهریزی سرمایهگذاری باید مشخص شود که هدف راهاندازی کارخانه کاغذسازی است یا واحد تبدیل رول. این تفاوت، دامنه تجهیزات و برآورد هزینه را بهطور قابلتوجهی تغییر میدهد.
نقش ماشینآلات JSM در خطوط صنایع سلولزی
شرکت جهان صادرات ماشین (JSM) در زمینه ماشینآلات صنعتی و تجهیزات خطوط تولید فعالیت میکند. در بخش محصولات مرتبط با صنایع سلولزی، ماشین برش لاکسی دستمال توالت تکلاین و دولاین از تجهیزات قابلبررسی برای واحدهای تولیدی این حوزه است.
برای ارزیابی تناسب دستگاه با نیاز کارخانه، بهتر است نوع رول ورودی، ابعاد محصول نهایی، ظرفیت موردنیاز، تعداد خطوط کاری و نحوه اتصال به تجهیزات بستهبندی مشخص شود.
همچنین توصیه میشود پیش از انتخاب نهایی، مشخصات فنی مدل موردنظر، ظرفیت عملیاتی، نیازهای نصب و شرایط خدمات فنی بهصورت مستقیم بررسی شوند. این اطلاعات کمک میکنند تا دستگاه انتخابشده با نیاز واقعی خط تولید هماهنگ باشد.
جمعبندی
خط تولید دستمال توالت میتواند از مجموعهای از تجهیزات تبدیل رول، برش و بستهبندی تشکیل شود. در این فرایند، دستگاه برش لاکسی نقش مهمی در تقسیم رولها به طول موردنیاز و آمادهسازی آنها برای مراحل بعدی دارد.
انتخاب میان دستگاه برش دستمال توالت تکلاین و دولاین به ظرفیت تولید، فضای نصب، نوع محصول و هماهنگی سایر تجهیزات وابسته است. برای انتخاب صحیح، باید ظرفیت واقعی، کیفیت برش، مشخصات رول مادر، سهولت نگهداری و خدمات پس از فروش بررسی شوند.
در نهایت، بهترین خط تولید لزوماً خطی با بیشترین ظرفیت اسمی نیست؛ بلکه مجموعهای است که بتواند محصول موردنیاز بازار را با کیفیت مناسب، ضایعات کنترلشده و هزینه عملیاتی قابلقبول تولید کند